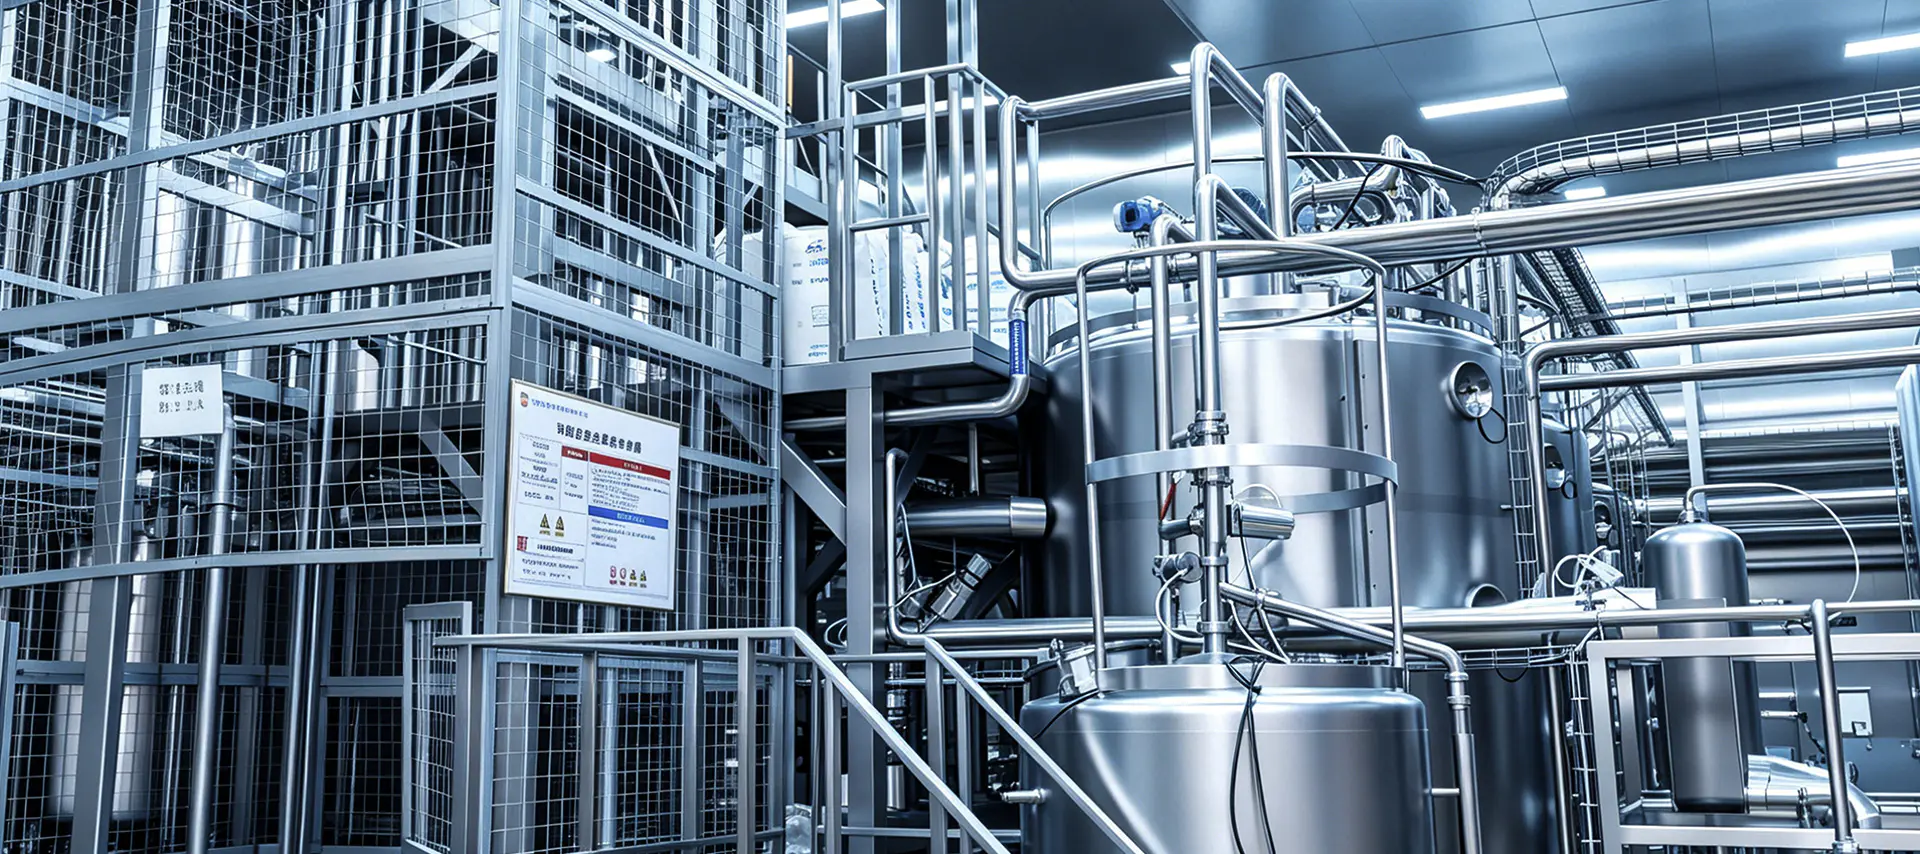
Producția comercială de băuturi de ceai implică mult mai mult decât prepararea unui ceai cu ceai și sigilarea lui într-o sticlă. O linie de producție complet integrată de procesare a băuturilor de ceai combină manipularea precisă a ingredientelor, tratamentul termic, umplerea sterilă și ambalarea automată într-un sistem continuu, cu randament ridicat. Indiferent dacă produsul final este ceai verde gata de băut (RTD), ceai negru cu lapte sau infuzii de plante, logica de producție de bază urmează o secvență structurată de operațiuni. Înțelegerea fiecărei etape îi ajută pe producători să identifice lacunele de eficiență, să asigure conformitatea cu siguranța alimentară și să crească producția fără a sacrifica calitatea produsului.
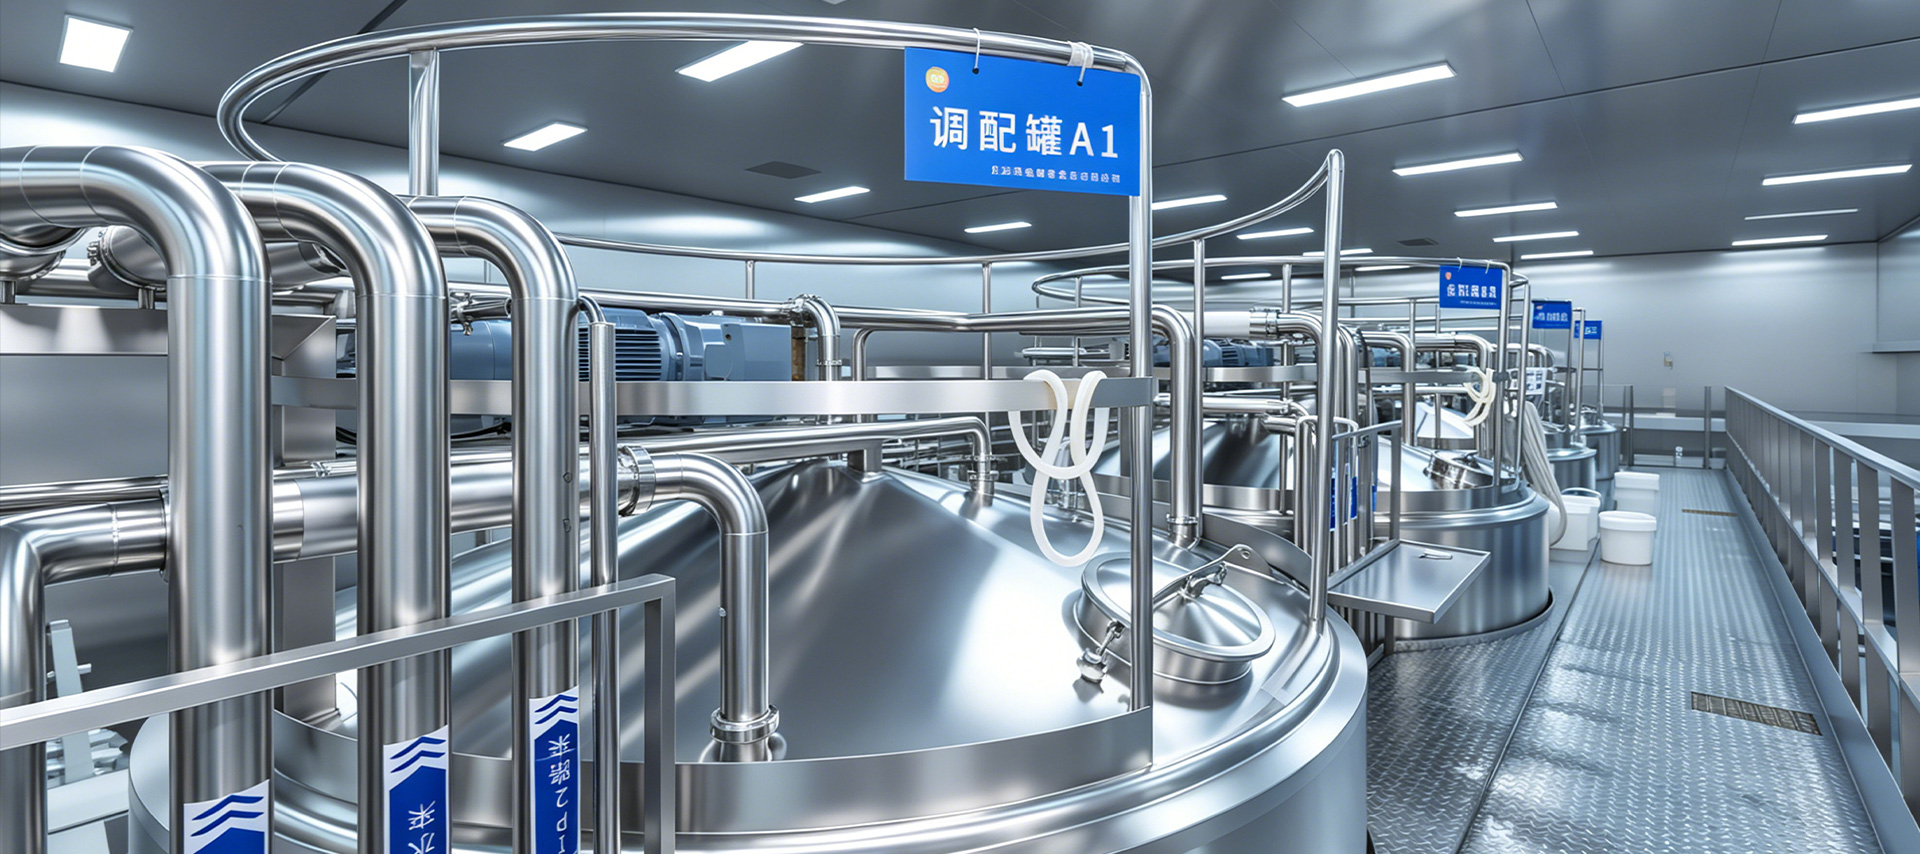
Fiecare ciclu de producție începe cu aportul de materie primă. Frunzele uscate de ceai, extractele de plante, îndulcitorii, aditivii și apa sunt primite și inspectate conform specificațiilor de calitate stabilite. Pentru intrările cu frunze libere, conținutul de umiditate, dimensiunea particulelor și încărcarea microbiană sunt evaluate înainte ca materialele să intre în podeaua de procesare. Tratarea apei este la fel de critică, deoarece apa de la robinet sau de puț trebuie purificată prin filtrare și deionizare prin osmoză inversă (RO) pentru a îndepărta clorul, metalele grele și solidele dizolvate care altfel ar modifica gustul și stabilitatea.
Ingredientele uscate sunt depozitate în mod obișnuit în silozuri climatizate sau în containere sigilate pentru a preveni aglomerarea și contaminarea. Ingredientele lichide precum extractele concentrate de plante sau agenții de aromatizare sunt păstrate în rezervoare din oțel inoxidabil cu sisteme de agitare. Etapa de pretratare stabilește linia de bază a calității pentru tot ceea ce se află în aval, făcând ca pașii de calificare a furnizorilor și inspecția primită să nu fie negociați în orice linie bine gestionată.
Etapa de extracție transformă materiile prime de ceai într-o bază lichidă concentrată. Sistemele industriale de extracție a ceaiului se împart în mod obișnuit în două categorii: extracția cu apă caldă și extracția la rece. Extracția cu apă caldă folosește temperaturi cuprinse între 75°C și 95°C, în funcție de soiul de ceai, pentru a dizolva catechinele, cofeina, teanina și compușii aromatici într-un timp de contact controlat. Sistemele de preparare la rece funcționează la temperaturi sub 20°C pe perioade îndelungate, producând un profil de aromă mai fin, cu un amărăciune mai scăzut, dar necesitând timpi de ciclu mai lungi și o capacitate mai mare a rezervorului.
Tabelul de mai jos rezumă intervalele standard de funcționare pentru tipurile obișnuite de ceai într-un sistem de extracție la cald continuu:
| Tipul de ceai | Temperatura de extracție (°C) | Timp de contact (min) | Raportul ceai-apă |
| Ceai verde | 75–80 | 3–6 | 1:80 până la 1:100 |
| Ceai negru | 88–95 | 4–8 | 1:60 până la 1:80 |
| Ceai Oolong | 82–88 | 4–7 | 1:70 până la 1:90 |
| Infuzie de plante | 90–95 | 5–10 | 1:50 până la 1:70 |
După extracție, lichidul trece printr-o etapă de filtrare care îndepărtează frunzele uzate și solidele în suspensie. Sunt utilizate în mod obișnuit prese cu bandă continue, centrifuge sau filtre cu placă și cadru, urmate de o membrană de microfiltrare secundară pentru a obține claritatea așteptată în ceaiul îmbuteliat din comerț.
Odată ce lichidul de ceai de bază este preparat, acesta intră într-un rezervor de amestecare unde se adaugă îndulcitori, acizi, stabilizatori, vitamine sau arome conform formulei produsului. Sistemele automate de dozare folosesc debitmetre și celule de sarcină pentru a se asigura că fiecare ingredient este adăugat în benzi de toleranță strânse. Pentru variantele de ceai cu lapte, echipamentele de emulsionare sunt utilizate pentru a dispersa uniform ingredientele lactate sau pe bază de plante care conțin grăsimi în întreaga matrice lichidă.
Standardizarea implică ajustarea brix (conținutul de zahăr), pH-ul și raportul Brix-acid pentru a îndeplini profilul senzorial țintă. Refractometrele în linie și senzorii de pH oferă feedback în timp real sistemului de control, permițând corecții automate înainte ca produsul să treacă la procesarea termică. Această etapă este locul în care are loc o mare parte din munca de consistență lot la lot și necesită o coordonare strânsă între echipa de formulă și operatorii de producție.
Tratamentul termic este cel mai critic pas pentru siguranța alimentelor din întreaga linie de producție de procesare a băuturilor cu ceai. Sunt utilizate două metode principale, în funcție de formatul de ambalare și de durata de valabilitate dorită:
Alegerea dintre aceste două metode afectează nu numai investiția în echipamente, ci și profilul de aromă al produsului final. Ceaiurile tratate cu UHT dezvoltă adesea o notă gătită din cauza reacțiilor Maillard la temperaturi ridicate, care trebuie gestionate prin ajustări de formulă sau agenți de mascare a aromei.
Etapa de umplere trebuie să mențină sterilitatea stabilită în timpul procesării termice. Trei abordări de umplere sunt standard în industrie:
Precizia volumului de umplere este monitorizată prin cântărire în linie sau debitmetre, cu sisteme automate de respingere care îndepărtează recipientele sub-umplute sau supra-umplute înainte ca acestea să ajungă la unitatea de etanșare.
După etanșare, containerele se deplasează prin mașini de etichetat care aplică etichete sensibile la presiune, cu manșon termocontractabil sau aplicate cu lipici, cu o înregistrare precisă. Codificatoarele cu jet de cerneală sau cu laser de mare viteză imprimă numerele de lot, datele de fabricație și datele de consum înainte direct pe containere sau capace. Sistemele de inspecție vizuală verifică etichetele lipsă, aplicarea înclinată și codurile ilizibile înainte ca containerele să treacă la ambalajul secundar.
Ambalarea secundară implică gruparea containerelor individuale în pachete multiple, introducerea lor în cutii de carton sau împachetarea lor în folie termocontractabilă. Montatori automati de cutii, transportoare de produse și ambalatori de cutii formează și umple cutii de transport la rate sincronizate cu sistemul de umplere din amonte. Roboții de paletizare stivuesc cutii pe paleți urmând modele preprogramate care optimizează stabilitatea încărcăturii și eficiența stivuirii depozitului.
Modern linii de producție de procesare a băuturilor de ceai încorporați controlul calității în fiecare etapă, în loc să vă bazați doar pe inspecția finală. Punctele critice de control includ temperatura și timpul de extracție, turbiditatea postfiltrare, amestecarea brix și pH-ul, letalitatea procesului termic (valoarea F sau reducerea echivalentă a logului), greutatea umplerii și integritatea etanșării. Fiecare dintre acești parametri este înregistrat de sistemul SCADA sau PLC și stocat în scopuri de trasabilitate a loturilor.
Panourile de evaluare senzorială evaluează aroma, culoarea și aroma din fiecare lot de producție folosind protocoale standardizate. Testarea microbiologică a probelor reținute confirmă sterilitatea înainte ca produsul să fie eliberat din depozit. Pentru piețele de export, controale suplimentare de conformitate acoperă limitele de metale grele, nivelurile de reziduuri de pesticide din aportul de ceai și testarea migrației ambalajului.
Eficiența liniei într-o unitate de producție a băuturilor de ceai este determinată nu doar de viteza individuală a mașinii, ci de cât de bine este integrată fiecare etapă. Rezervoarele tampon între extracție și umplere protejează împotriva întârzierilor din amonte. Sistemele automate CIP (Clean-in-Place) ciclul conductele de procesare prin secvențe caustice, acide și de clătire între ciclurile de producție, minimizând timpul de nefuncționare și reducând riscul de contaminare încrucișată. Urmărirea OEE (Overall Equipment Effectiveness) ajută echipele de operațiuni să cuantifice separat pierderile de disponibilitate, pierderile de viteză și pierderile de calitate, permițând acțiuni de îmbunătățire direcționate, mai degrabă decât upgrade-uri ample de capacitate.
Selectarea combinației potrivite de tratament termic, tehnologie de umplere și format de container la începutul fazei de proiectare evită modernizările costisitoare ulterioare. Producătorii care trec de la 5.000 de sticle pe oră la 30.000 de sticle pe oră se confruntă nu doar cu provocări legate de dimensionarea echipamentelor, ci și cu modificări ale secvențierii CIP, furnizarea de utilități și documentația sistemului de calitate. Planificarea liniei de producție ca sistem integrat de la început este ceea ce separă extinderea durabilă de rezolvarea reactivă a problemelor.

Detalii de contact
Production Address: Nr. 9188 Chuannan Fenggong Road, districtul Fengxian, Shanghai
Office Address: Camera 603, clădirea 57, nr. 260 Maoyuan Road, districtul Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Link rapid
Product
Solicitați o ofertă personalizată Ai nevoie de ceva special? Suntem aici pentru a ajuta.