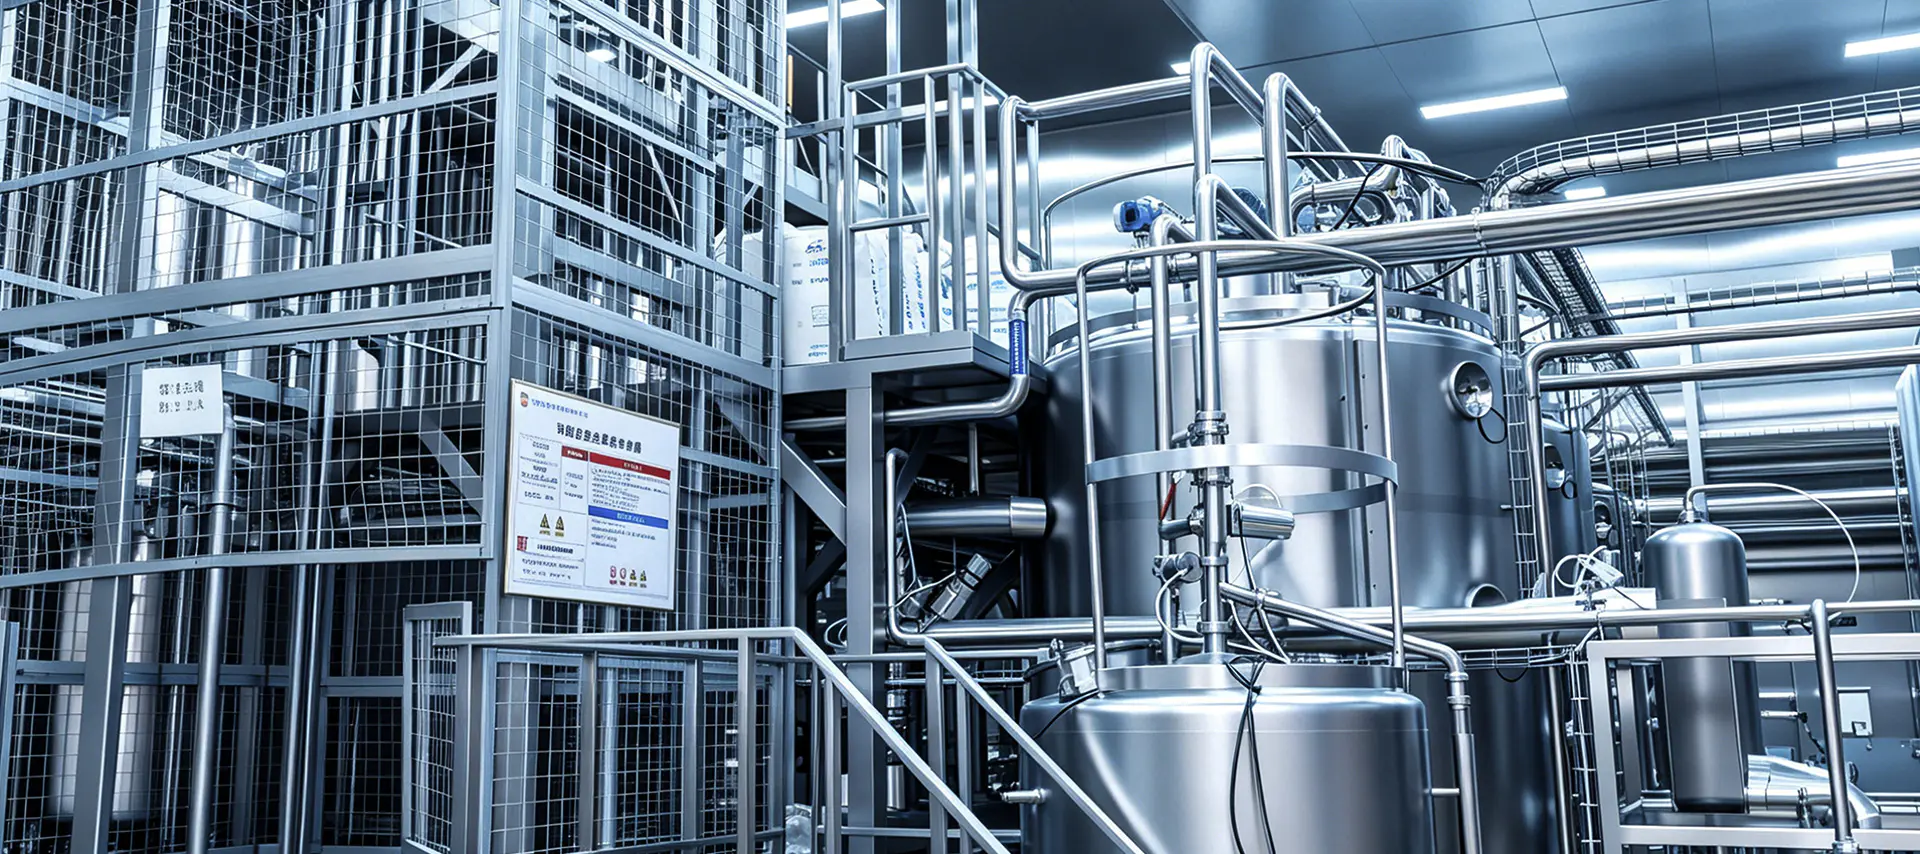
Procesarea UHT este definită de un set de parametri simpli: laptele este încălzit la 135–150°C, ținut timp de 2–5 secunde și apoi răcit rapid la temperatura ambiantă. Rezultatul este un produs steril din punct de vedere comercial care poate fi păstrat nedeschis la temperatura camerei timp de 6 până la 12 luni, în comparație cu 7 până la 15 zile de valabilitate la frigider tipic pentru laptele pasteurizat HTST. Această singură diferență schimbă întreaga logică a unei fabrici de produse lactate, inclusiv raza de distribuție, formatul de ambalare, condițiile depozitului și dependența de lanțul de frig.
Cu toate acestea, parametrii de temperatură descriu doar rezultatul, nu costul. Faza UHT declanșează reacții Maillard care provoacă o ușoară aromă gătită, pierderi parțiale de tiamină și vitamina C și denaturarea proteinei din zer a cărei severitate depinde de forma curbei complete de încălzire, menținere și răcire. Încălzirea lentă crește rumenirea; răcirea insuficientă extinde expunerea la căldură. O linie UHT bine proiectată este, prin urmare, mai puțin despre atingerea unei temperaturi țintă, decât despre asigurarea faptului că fiecare picătură de lapte experimentează același istoric termic compact în timp ce curge prin sistem.
Sistemele UHT directe injectează abur culinar direct în produs, obținând o creștere extrem de rapidă a temperaturii și o încărcare termică minimă, ceea ce se potrivește produselor în care conservarea aromei este prioritară. Dar sistemele directe necesită abur de înaltă calitate, controale complexe de echilibrare a presiunii și investiții inițiale mai mari. Sistemele indirecte transferă căldura prin plăci sau schimbătoare de căldură tubulare, atingând rate de recuperare a căldurii de peste 90%, oferind în același timp un control mai intuitiv și programe CIP mai simple. Cu excepția fabricilor de lapte alb foarte mari, majoritatea liniilor UHT sunt construite în jurul încălzirii indirecte.
Într-o configurație indirectă, preîncălzirea, încălzirea finală și răcirea au loc în cadrul acelorași module de transfer de căldură. Calitatea designului acelui pachet afectează direct eficiența încălzirii, rata de murdărie și consumul de energie. Acesta este motivul pentru care evaluarea echipamentului nu trebuie să se oprească la temperatura maximă de sterilizare, ci ar trebui să se concentreze pe rata practică de regenerare, căderea de presiune și curățarea patinarea schimbătorului de căldură în condiţii reale de producţie.
 Furnizori de skid pentru schimbător de căldură, fabrică personalizată, producători - Shanghai Yi Yang Yi Yang Fluid Tech este furnizori de skid pentru schimbător de căldură, fabrica personalizată de patioane pentru schimbător de căldură și producători din China, descrierea funcției... Vizualizare produs →
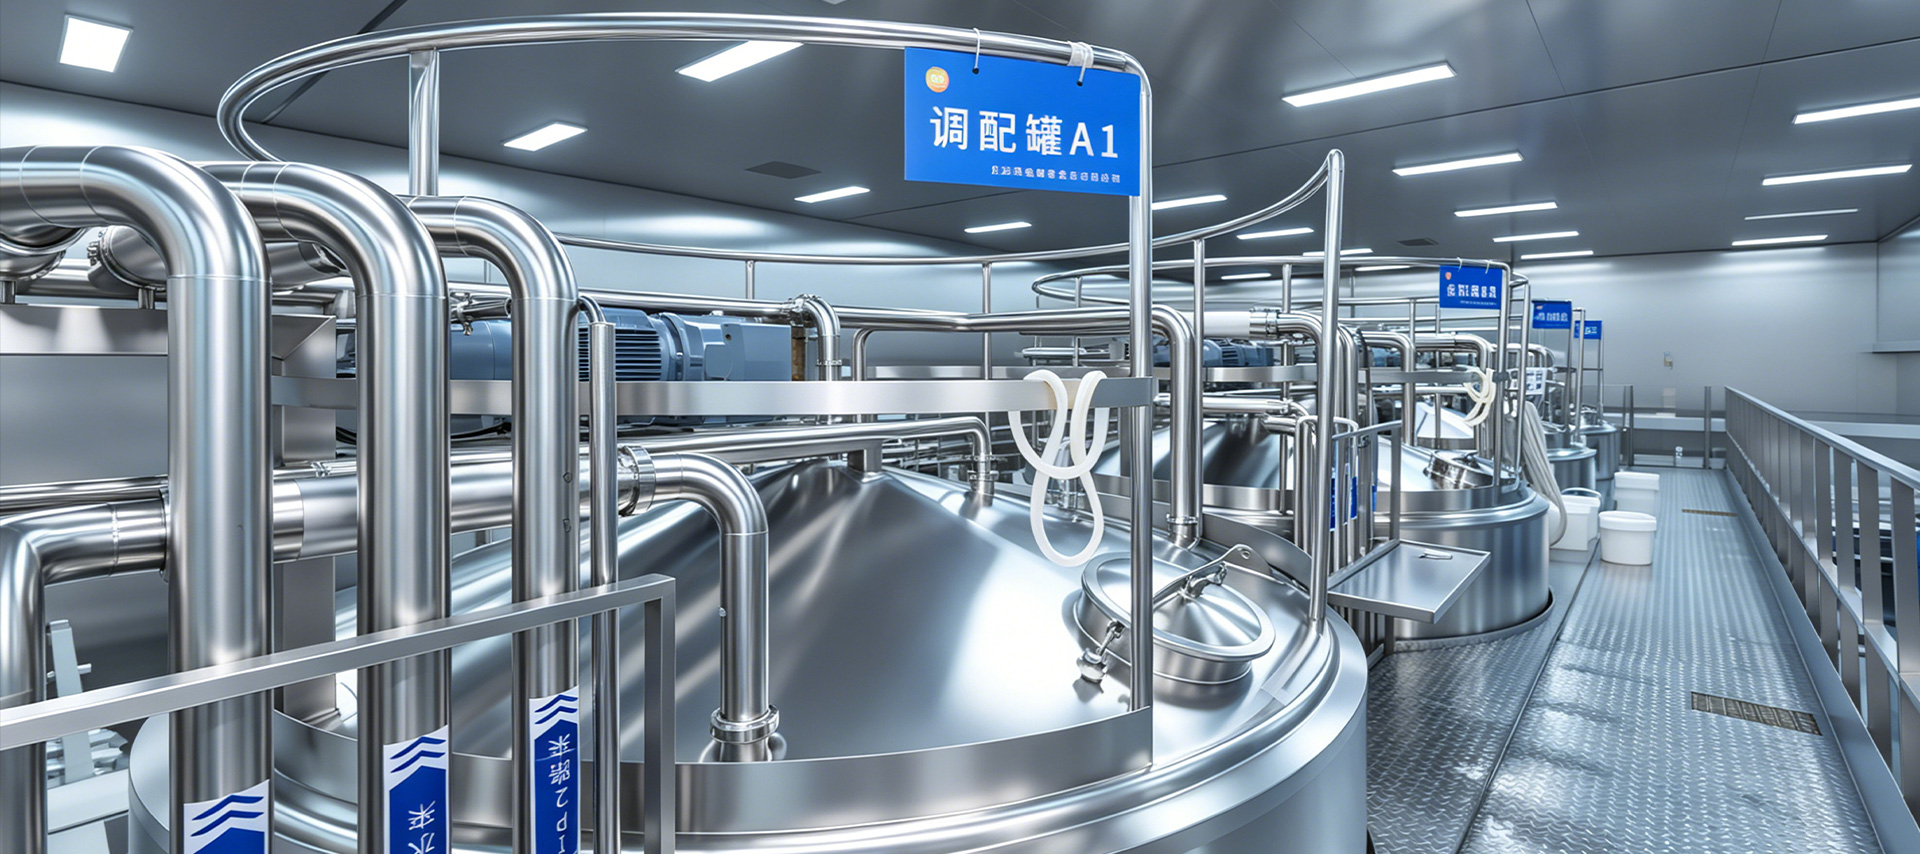
O linie UHT nu este un sterilizator combinat cu o umplutură. Este o serie de etape de proces interconectate în care calitatea ieșirii fiecărei etape determină stabilitatea următoarei. O linie completă include de obicei următoarele module:
Multe fabrici își concentrează atenția asupra secțiunii UHT, dar adevărata constrângere de capacitate este de obicei în amonte. Dacă laptele crud are un număr mare de microbi inițial, enzimele rezistente la căldură pot supraviețui tratamentului UHT și pot continua să descompună grăsimile și proteinele în timpul depozitării, ceea ce duce la coagulare sau arome dezafectate la săptămâni după umplere. Filtrarea, degazarea și standardizarea corespunzătoare reduc sarcina asupra sterilizatorului și, de asemenea, limitează depunerile pe suprafețele de transfer de căldură.
Amplasarea omogenizatorului contează la fel. Când se realizează omogenizarea înaintea tratamentului UHT, globulele de grăsime sunt rafinate la o vâscozitate mai mică și tendința de murdărire a sterilizatorului este redusă. Un omogenizator specificat greșit, de exemplu cu presiune insuficientă sau etanșare slabă, provoacă agregarea grăsimii după sterilizare, iar acest defect devine mult mai vizibil atunci când produsul este ținut în afara lanțului de frig.
Secțiunea UHT este inima procesului a liniei. Laptele este încălzit rapid la temperatura setată, trecut printr-un tub de reținere pentru timpul necesar de rezidență și apoi răcit sub 80°C. Dacă temperatura scade sub limita inferioară a procesului, o supapă de deviere a fluxului trebuie să redirecționeze automat produsul insuficient sterilizat, astfel încât să nu ajungă niciodată în stadiul de umplere.
Această funcție depinde nu numai de sterilizatorul în sine, ci și de instrumente, trenuri de supape și logica de control. Evaluarea echipamente de sistem de sterilizare prin urmare, necesită o privire mai atentă asupra marjei de proiectare a tubului de reținere, eficiența transferului de căldură, timpul de răspuns al senzorului și fiabilitatea sistemului de deviere. Aceste detalii determină dacă linia poate menține sterilitatea comercială în condiții fluctuante de lapte crud.
 Furnizori de echipamente pentru sisteme de sterilizare, fabrică personalizată, producători - Shangh Yi Yang Fluid Tech este furnizori de echipamente pentru sisteme de sterilizare, fabrica de echipamente personalizate pentru sisteme de sterilizare și producători din Ch... Vizualizare produs →
Rolul degazării într-o linie UHT este ușor de subestimat. Oxigenul dizolvat în laptele crud accelerează oxidarea grăsimilor și produce arome veche, în timp ce aerul antrenat perturbă debitmetrele și precizia de umplere. O unitate de degazare crește ușor temperatura laptelui pentru a reduce solubilitatea gazului și apoi aplică vid pentru a elimina aerul și o parte din compușii volatili de aromă, îmbunătățind stabilitatea aromei produsului final.
Într-o linie proiectată corespunzător, capacitatea de supratensiune înainte și după secțiunea UHT absoarbe comportamentul intermitent pornire-oprire a umplerii. Fără acest tampon, întreruperile de umplere perturbă direct viteza fluxului și timpul de păstrare în sterilizator, creând o variabilitate ascunsă pe care nicio buclă de control nu o poate corecta complet.
Selectarea liniei ar trebui să înceapă cu o capacitate realistă și un plan de produs, nu cu o listă de mașini. Numai după ce intervalul de capacitate este fixat, metoda de încălzire, zona de schimb de căldură, volumul rezervorului tampon și viteza de umplere pot fi corelate în mod coerent. Tabelul de mai jos prezintă intervalele de referință tipice.
| Capacitate | Abordare tipică de încălzire | Considerații |
|---|---|---|
| 1.000–3.000 L/h | Schimbător de căldură cu plăci indirect | Aspect compact, cerere redusă de energie, potrivite pentru aprovizionarea regională |
| 3.000–6.000 L/h | Infuzie indirectă sau cu abur | Necesită rezervoare tampon mai mari și cicluri CIP cu eficiență mai mare |
| 6.000–12.000 L/h | Sisteme de infuzie cu abur sau mixte | Automatizare completă, recuperare de căldură, coordonare susținută a umplerii |
Calitatea laptelui crud stabilește o limită strictă a termenului de valabilitate UHT. În timpul planificării proiectului, furnizorul trebuie să primească date clare despre numărul de microbi, numărul de celule somatice și stabilitatea la căldură a proteinelor, deoarece aceste valori conduc la alegerea temperaturii de sterilizare și a presiunii de omogenizare. Laptele cu o stabilitate slabă la căldură proteică tinde să murdărească rapid suprafețele de încălzire, scurtând timpul de funcționare continuă și crescând numărul de cicluri de curățare.
Pe piața internă chineză, laptele UHT este ambalat în principal în formate aseptice de cărămidă și pernă pentru distribuția ambientală. Când linia este planificată pentru export în Asia de Sud-Est, Orientul Mijlociu sau Africa, compatibilitatea materialului de umplutură, formatul de ambalare și condițiile de depozit trebuie revizuite în prealabil. Dacă aceeași linie va trata și lapte aromat sau băuturi din lapte, secvența CIP trebuie proiectată pentru a preveni contaminarea încrucișată între modificările produsului.
Pentru o instalație care deservește doar o piață locală și nu are nevoie de distribuție ambientală, o simplă linie de producție a laptelui pasteurizat este adesea cea mai sensibilă alegere de capital. Valoarea economică a tehnologiei UHT apare doar atunci când termenul de valabilitate lung și logistica la temperatura camerei fac parte din modelul de afaceri.
Cea mai imprevizibilă cauză a timpului de nefuncţionare în instalaţiile UHT este murdărirea suprafeţelor de transfer de căldură. Proteinele din lapte și sărurile de calciu se depun pe peretele fierbinte, reducând treptat eficiența transferului de căldură și crescând căderea de presiune până când sistemul necesită o oprire de curățare. Modul practic de control al murdării este prin temperatura de preîncălzire, viteza curgerii și compoziția laptelui crud, nu prin simpla scurtare a intervalului de curățare. Un schimbător bine proiectat menține diferența de temperatură între perete și fluid suficient de scăzută pentru a încetini depunerea.
Cel mai mare risc de calitate într-o linie UHT nu este în interiorul sterilizatorului, ci în aval de acesta. Gurile de aerisire a rezervoarelor aseptice, sistemele de aer de umplere și garniturile de la conexiunile conductelor pot permite recontaminarea unui produs deja steril. Deoarece acest tip de defect apare de obicei numai după câteva săptămâni de depozitare, investigația este costisitoare și necesită adesea aruncarea unor loturi mari. Prevenirea depinde de proiectarea secțiunii aseptice și de întreținerea disciplinată a fiecărei componente de etanșare.
Curățarea regulată este contramăsura de bază atât împotriva murdării, cât și a recontaminarii. Un program CIP complet acoperă etapele de spălare alcalină și acidă plus clătirea finală și trebuie să furnizeze debitul și temperatura necesare prin tubul de reținere în mod specific. Un dimensionat corespunzător Sistem de curățare CIP reduce nevoia de demontare manuală și scade șansa de eroare umană.
 Furnizori de echipamente pentru sisteme de curățare CIP, fabrică personalizată, producători - Shangh Yi Yang Fluid Tech este furnizori de echipamente pentru sisteme de curățare CIP, fabrica personalizată de echipamente pentru sisteme de curățare CIP și producători din Ch... Vizualizare produs →
Chiar și cu echipamentul potrivit, parametrii CIP necesită verificare și optimizare continuă în funcție de condițiile amplasamentului. The suport de service tehnic un furnizor oferă după punere în funcțiune, inclusiv validarea curățării, diagnosticarea defecțiunilor și instruirea operatorului, adesea face diferența între o linie care funcționează fiabil și una care nu își atinge niciodată puterea nominală.
Cumpărătorii compară în mod natural prețurile și mărcile de sterilizatoare și umpluturi, dar designul ingineresc din jurul acelor mașini este cel care determină dacă instalația funcționează efectiv. Dimensionarea rezervorului, panta conductelor, selecția pompelor, rețelele de recuperare a căldurii, logica de automatizare și rețeaua de conducte CIP trebuie să fie echilibrate ca un singur sistem. Un furnizor cu experiență de integrare completă începe de la un calcul al fluxului de proces și apoi selectează echipamentul care să se potrivească acestui flux, mai degrabă decât să asambla mașini individuale din diferite surse.
Acesta este motivul pentru care proiectare de proces și inginerie capacitatea trebuie să aibă aceeași pondere în evaluarea furnizorilor ca și prețul hardware-ului. Liniile UHT implică cheltuieli mari de capital și lasă puțin loc de modificare după instalare. Acordarea unei priorități egale proiectării proceselor, potrivirii echipamentelor, validării curățării și asistenței post-vânzare este mai importantă decât negocierea pentru cel mai mic preț pe o singură mașină.

Detalii de contact
Production Address: Nr. 9188 Chuannan Fenggong Road, districtul Fengxian, Shanghai
Office Address: Camera 603, clădirea 57, nr. 260 Maoyuan Road, districtul Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Link rapid
Product
Solicitați o ofertă personalizată Ai nevoie de ceva special? Suntem aici pentru a ajuta.